在精密光学、高端装备与科研实验领域,碳纤维构件凭借高强度、低密度、高模量特性,广泛应用于高速旋转核心部件。 但 0.2mm 超薄碳纤维各向异性强,传统加工易出现热损伤、分层、变形,难以满足科研级部件直接装机的严苛要求。飞秒激光精细切割作为新一代冷加工工艺,完美破解碳纤维加工共性难题,是高速旋转类科研部件的首选加工方案。
一、碳纤维加工痛点:传统工艺难以适配高速旋转工况
1. 机械加工易引发分层与变形
碳纤维为纤维丝与树脂基体复合的各向异性材料,传统机械铣削、模切会产生横向冲击力。 0.2mm 板材极易出现纤维抽丝、边缘分层、折弯翘曲,直接破坏材料本征力学性能。
2. 热加工易形成不可逆热损伤
纳秒激光、CO₂激光等传统热加工依靠热熔蚀去除材料,切口处会形成明显热影响区。 树脂碳化、纤维脆化会成为高速旋转下的疲劳断裂隐患,无法达到科研级使用标准。
3. 科研工况对成品精度要求严苛
高速旋转部件对平面度、形位公差、边缘质量要求极高,微小翘曲就会破坏动平衡、引发振动。 传统工艺需多道后处理工序,既增加成本,又易引入二次损伤,难以满足 “直接装机使用” 的要求。
二、飞秒激光精细切割:冷加工原理破解行业共性难题
1. 非热熔冷加工,根源消除热损伤
飞秒激光精细切割的脉冲宽度小于 10⁻¹⁵秒,激光与材料作用时间远小于热扩散时间。 能量来不及向基体扩散便完成材料气化去除,属于典型的冷加工工艺。加工后切口无碳化层、无热应力,热影响区压缩至纳米级,完整保留碳纤维本征力学性能。 从根源上避免了高速旋转下的边缘崩损风险,保障部件长期运行稳定性。
2. 非接触式加工,零应力保障无变形
飞秒激光加工为非接触式加工,全程无机械切削力作用于工件。 不会对 0.2mm 超薄碳纤维板材产生挤压、折弯、翘曲,无残余内应力。加工后工件平面度可控制在微米级,完美保障高速旋转时的动平衡精度。 从工艺底层满足 “成品直接装机使用” 的核心要求,无需额外矫形工序。
3. 微米级精度,复杂结构一次成型
数字化光路控制可实现亚微米级路径精度,外轮廓、定位孔、边缘微槽可一次性加工完成。 无需换刀、无需多道工序流转,避免多次装夹带来的公差累积。切口光滑无毛刺,尺寸公差精准可控,省去去毛刺、抛光、修形等后处理环节。 既缩短交付周期,也避免了后处理带来的二次损伤,保障成品一致性。
图注:碳纤维高速旋转盘加工工程图纸,飞秒激光精细切割图纸 0.2mm 碳纤维加工参数
三、落地案例:0.2mm 碳纤维高速旋转盘科研定制加工
常州巨凌智能为某科研院所定制加工 0.2mm 碳纤维高速旋转部件,针对客户「无热损伤、无折弯变形、成品直接使用、适配高速旋转」的核心诉求,采用标准化飞秒激光精细切割工艺交付,各项指标均达到科研级使用标准。
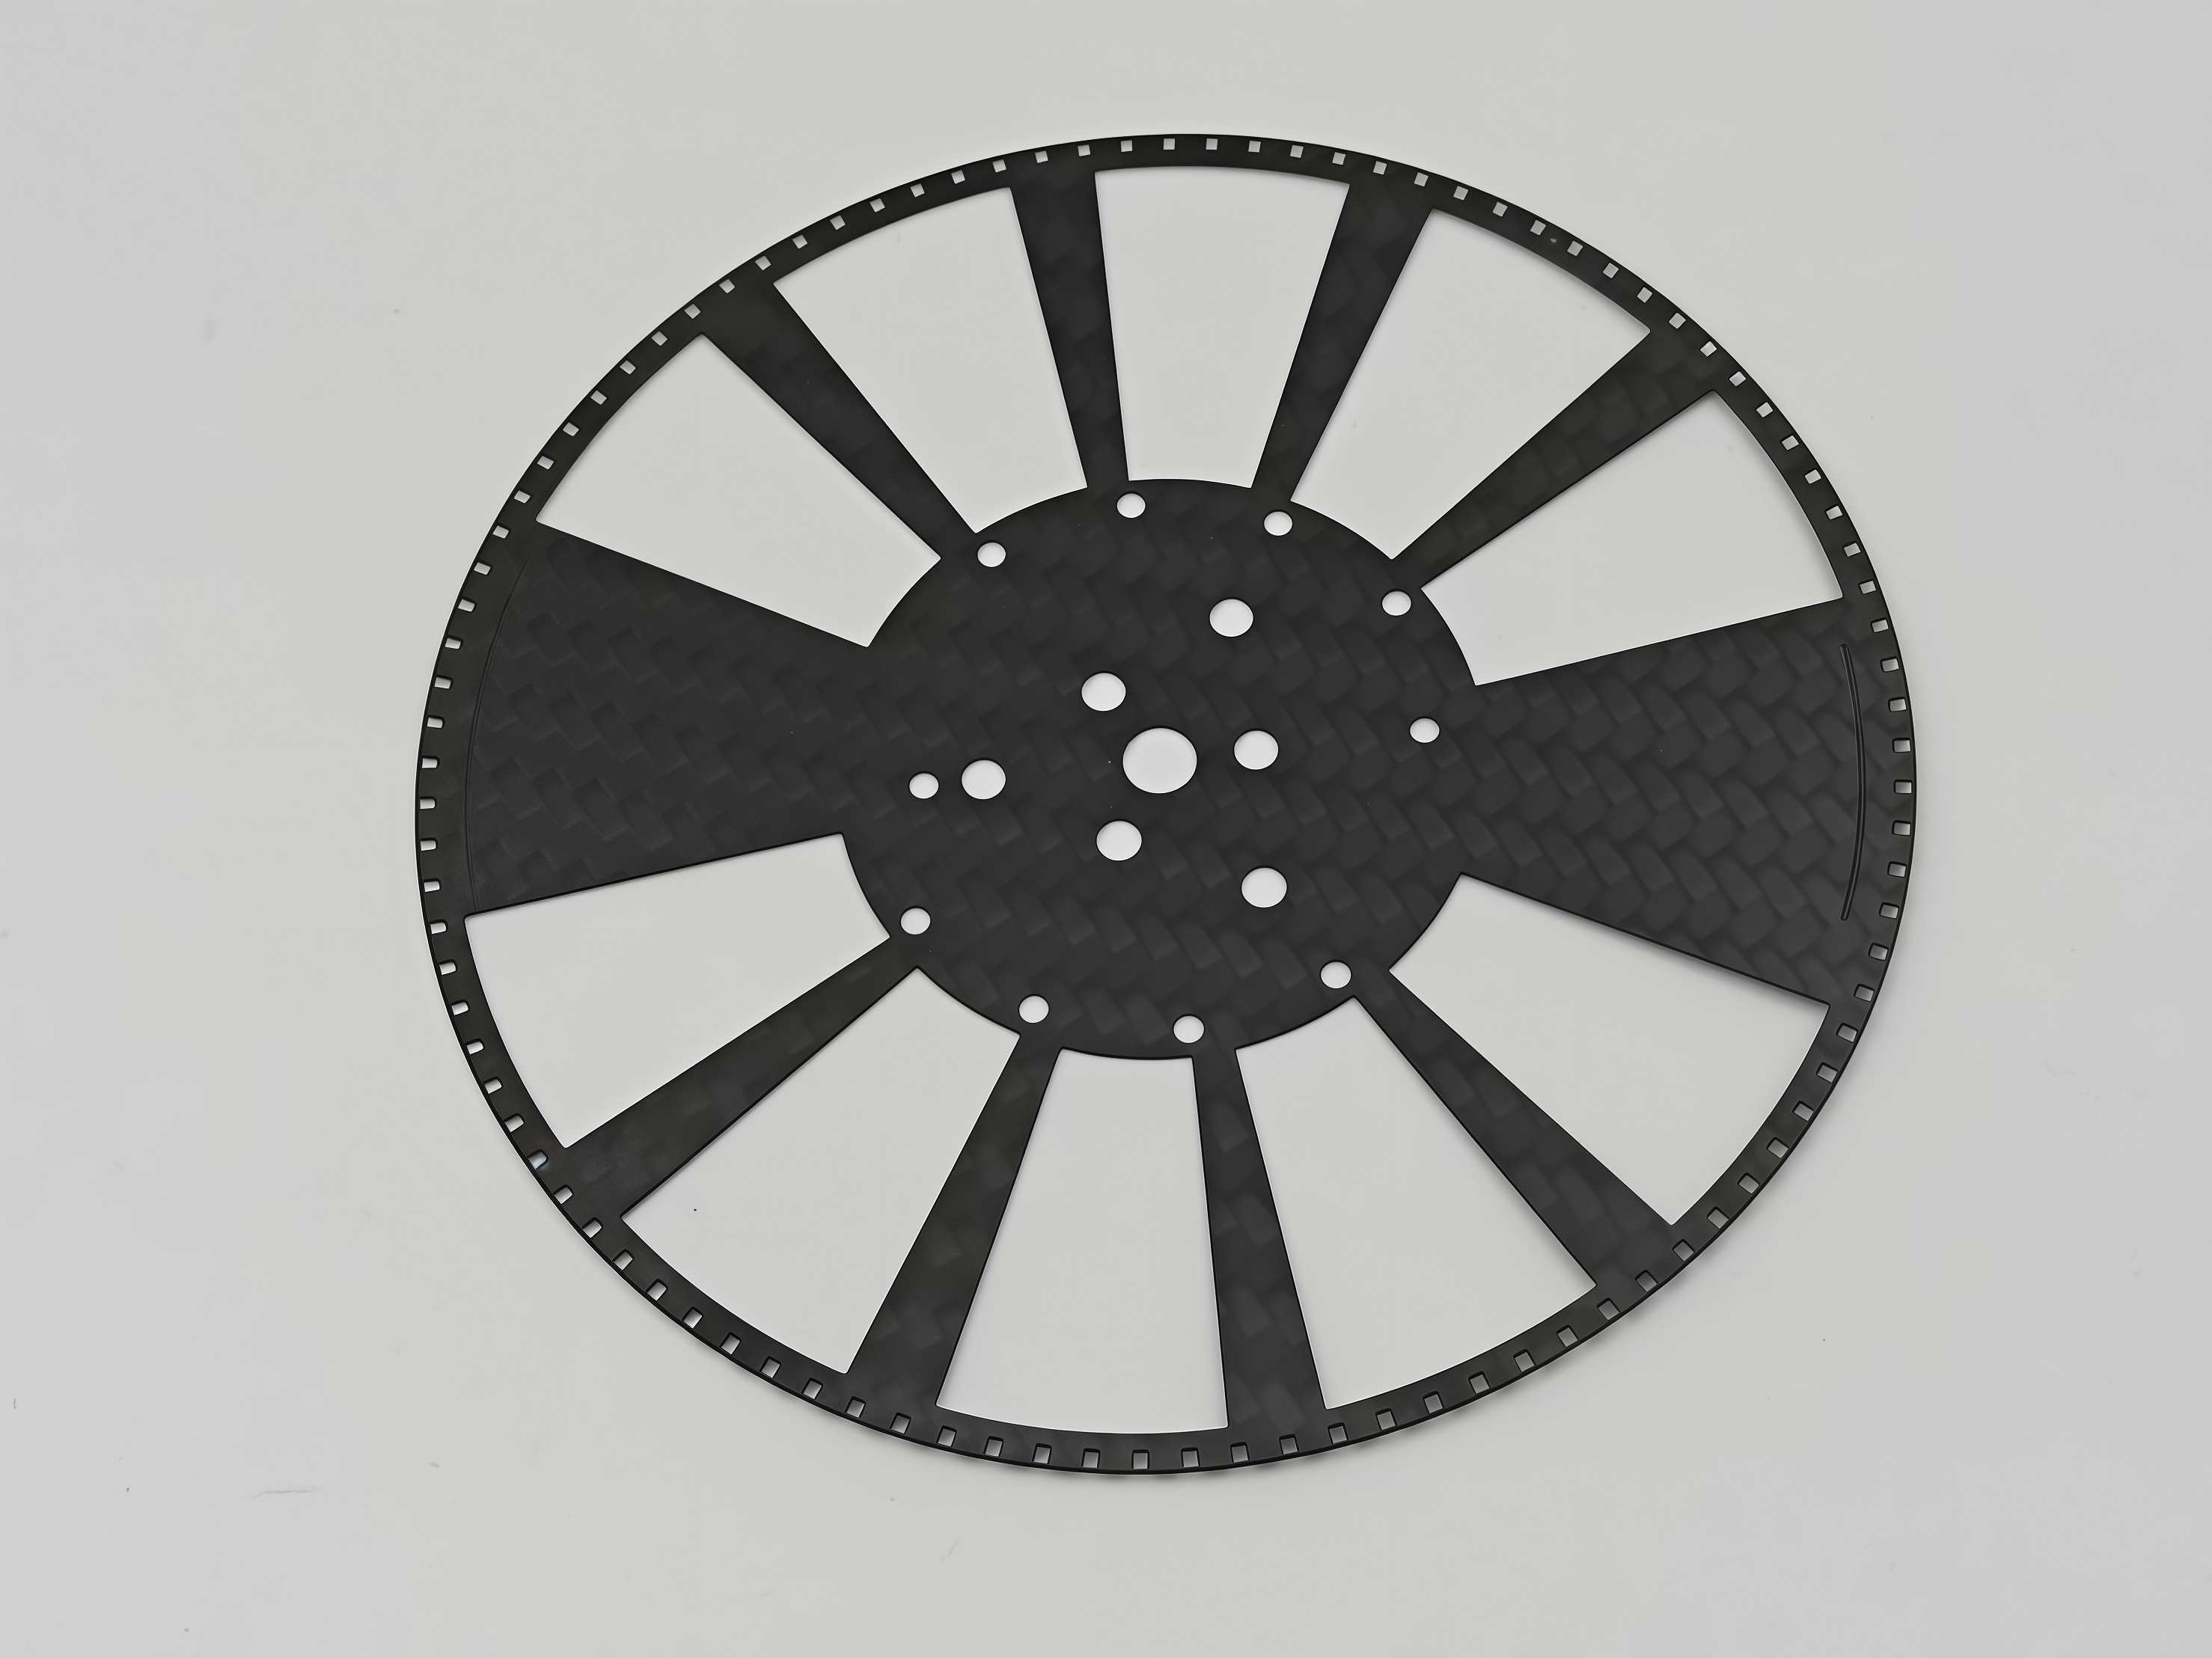
图注:0.2mm 碳纤维飞秒激光切割成品
1. 核心加工参数指标
加工材质:0.2mm 厚高强度碳纤维复合材料
加工内容:外轮廓精密切割、多规格定位孔、边缘微米级槽体
尺寸精度:整体尺寸公差 ±0.01mm,槽宽精度 ±0.005mm
质量标准:无热损伤、无分层毛刺、无折弯变形,无需二次处理直接装机
2. 边缘细节工艺效果
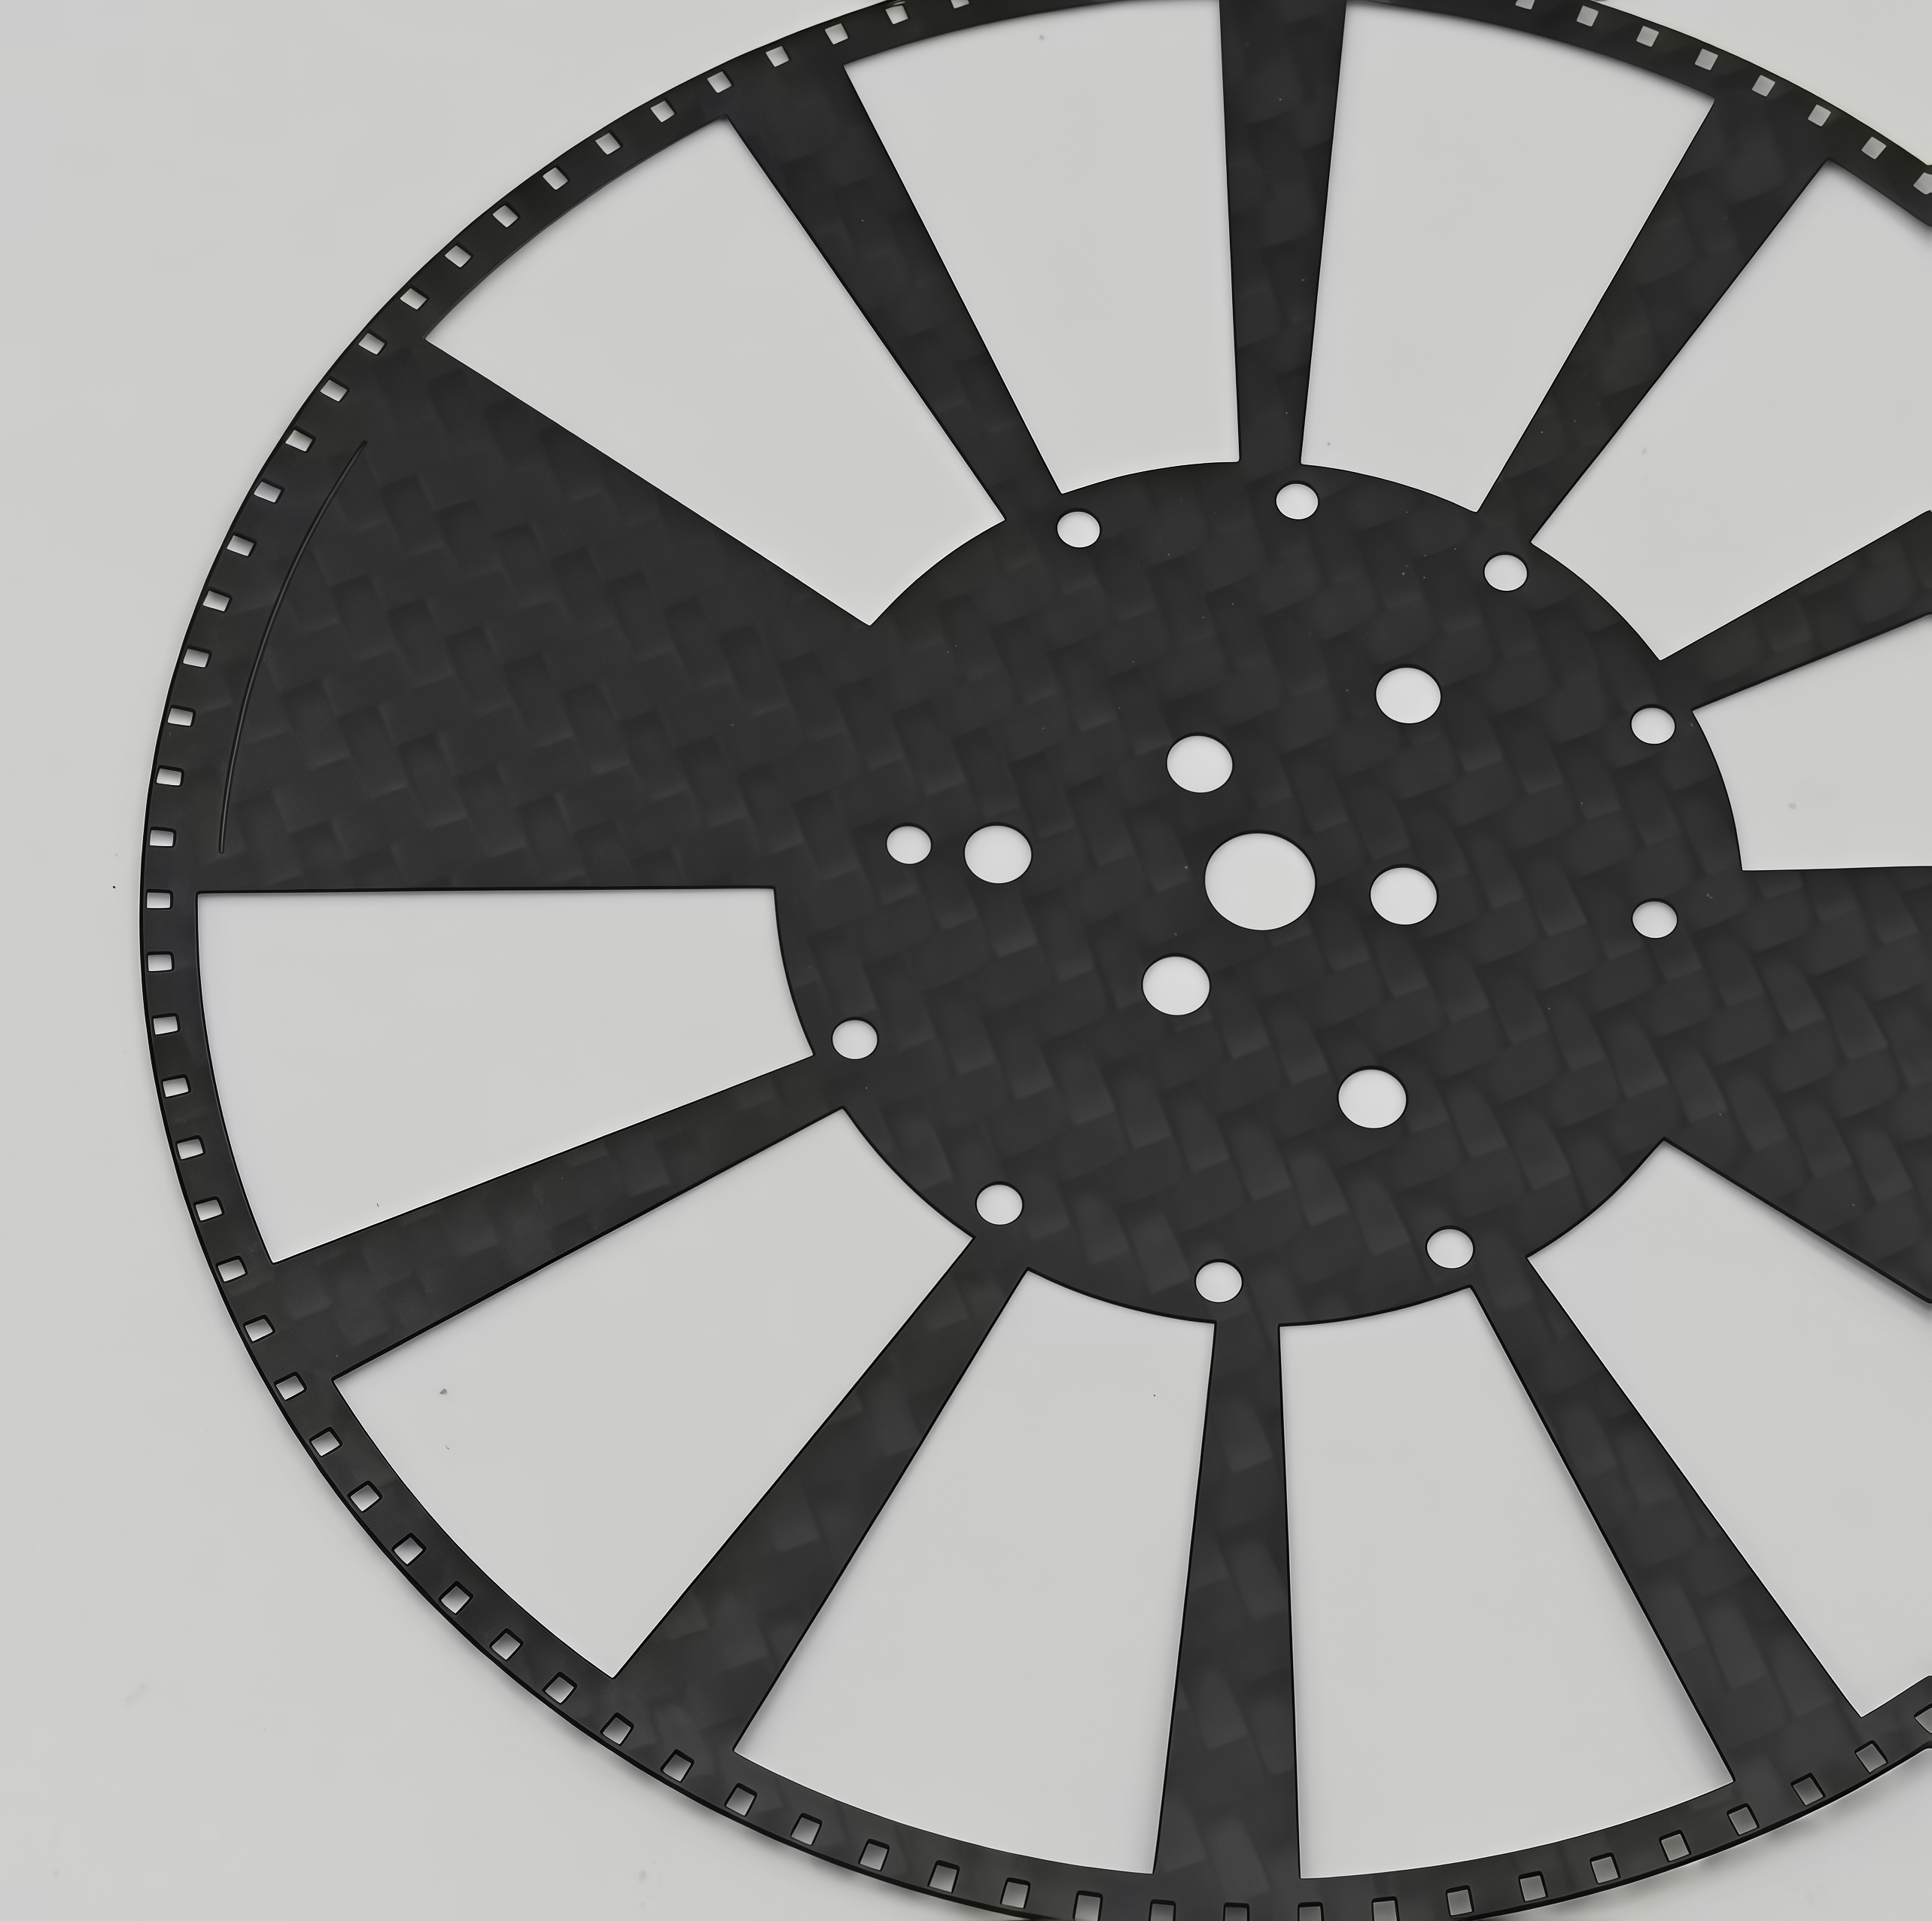
图注:飞秒激光碳纤维切割边缘细节,碳纤维激光切割边缘细节 无毛刺无分层。
3. 高速工况适配验证
加工后工件盘面平面度≤0.015mm,无残余内应力,动平衡表现优异。 经高速旋转测试,运行过程无异常振动、无边缘崩损,力学性能与精度均符合科研实验严苛标准。
四、多领域适配:飞秒激光加工覆盖高精密碳纤维场景
飞秒激光精细切割可广泛适配各类高要求碳纤维加工场景,支持小批量科研定制与批量生产:
精密光学领域:碳纤维狭缝片、光学编码盘、光阑片、光栅基底
半导体领域:超薄碳纤维晶圆载具、真空吸盘、精密治具
航空航天领域:微结构碳纤维薄壁构件、轻量化旋翼部件
医疗领域:碳纤维精密手术器械、影像设备核心构件
除切割外,还可提供飞秒激光精密钻孔、飞秒激光微织构加工等配套工艺,实现多工序一站式加工。
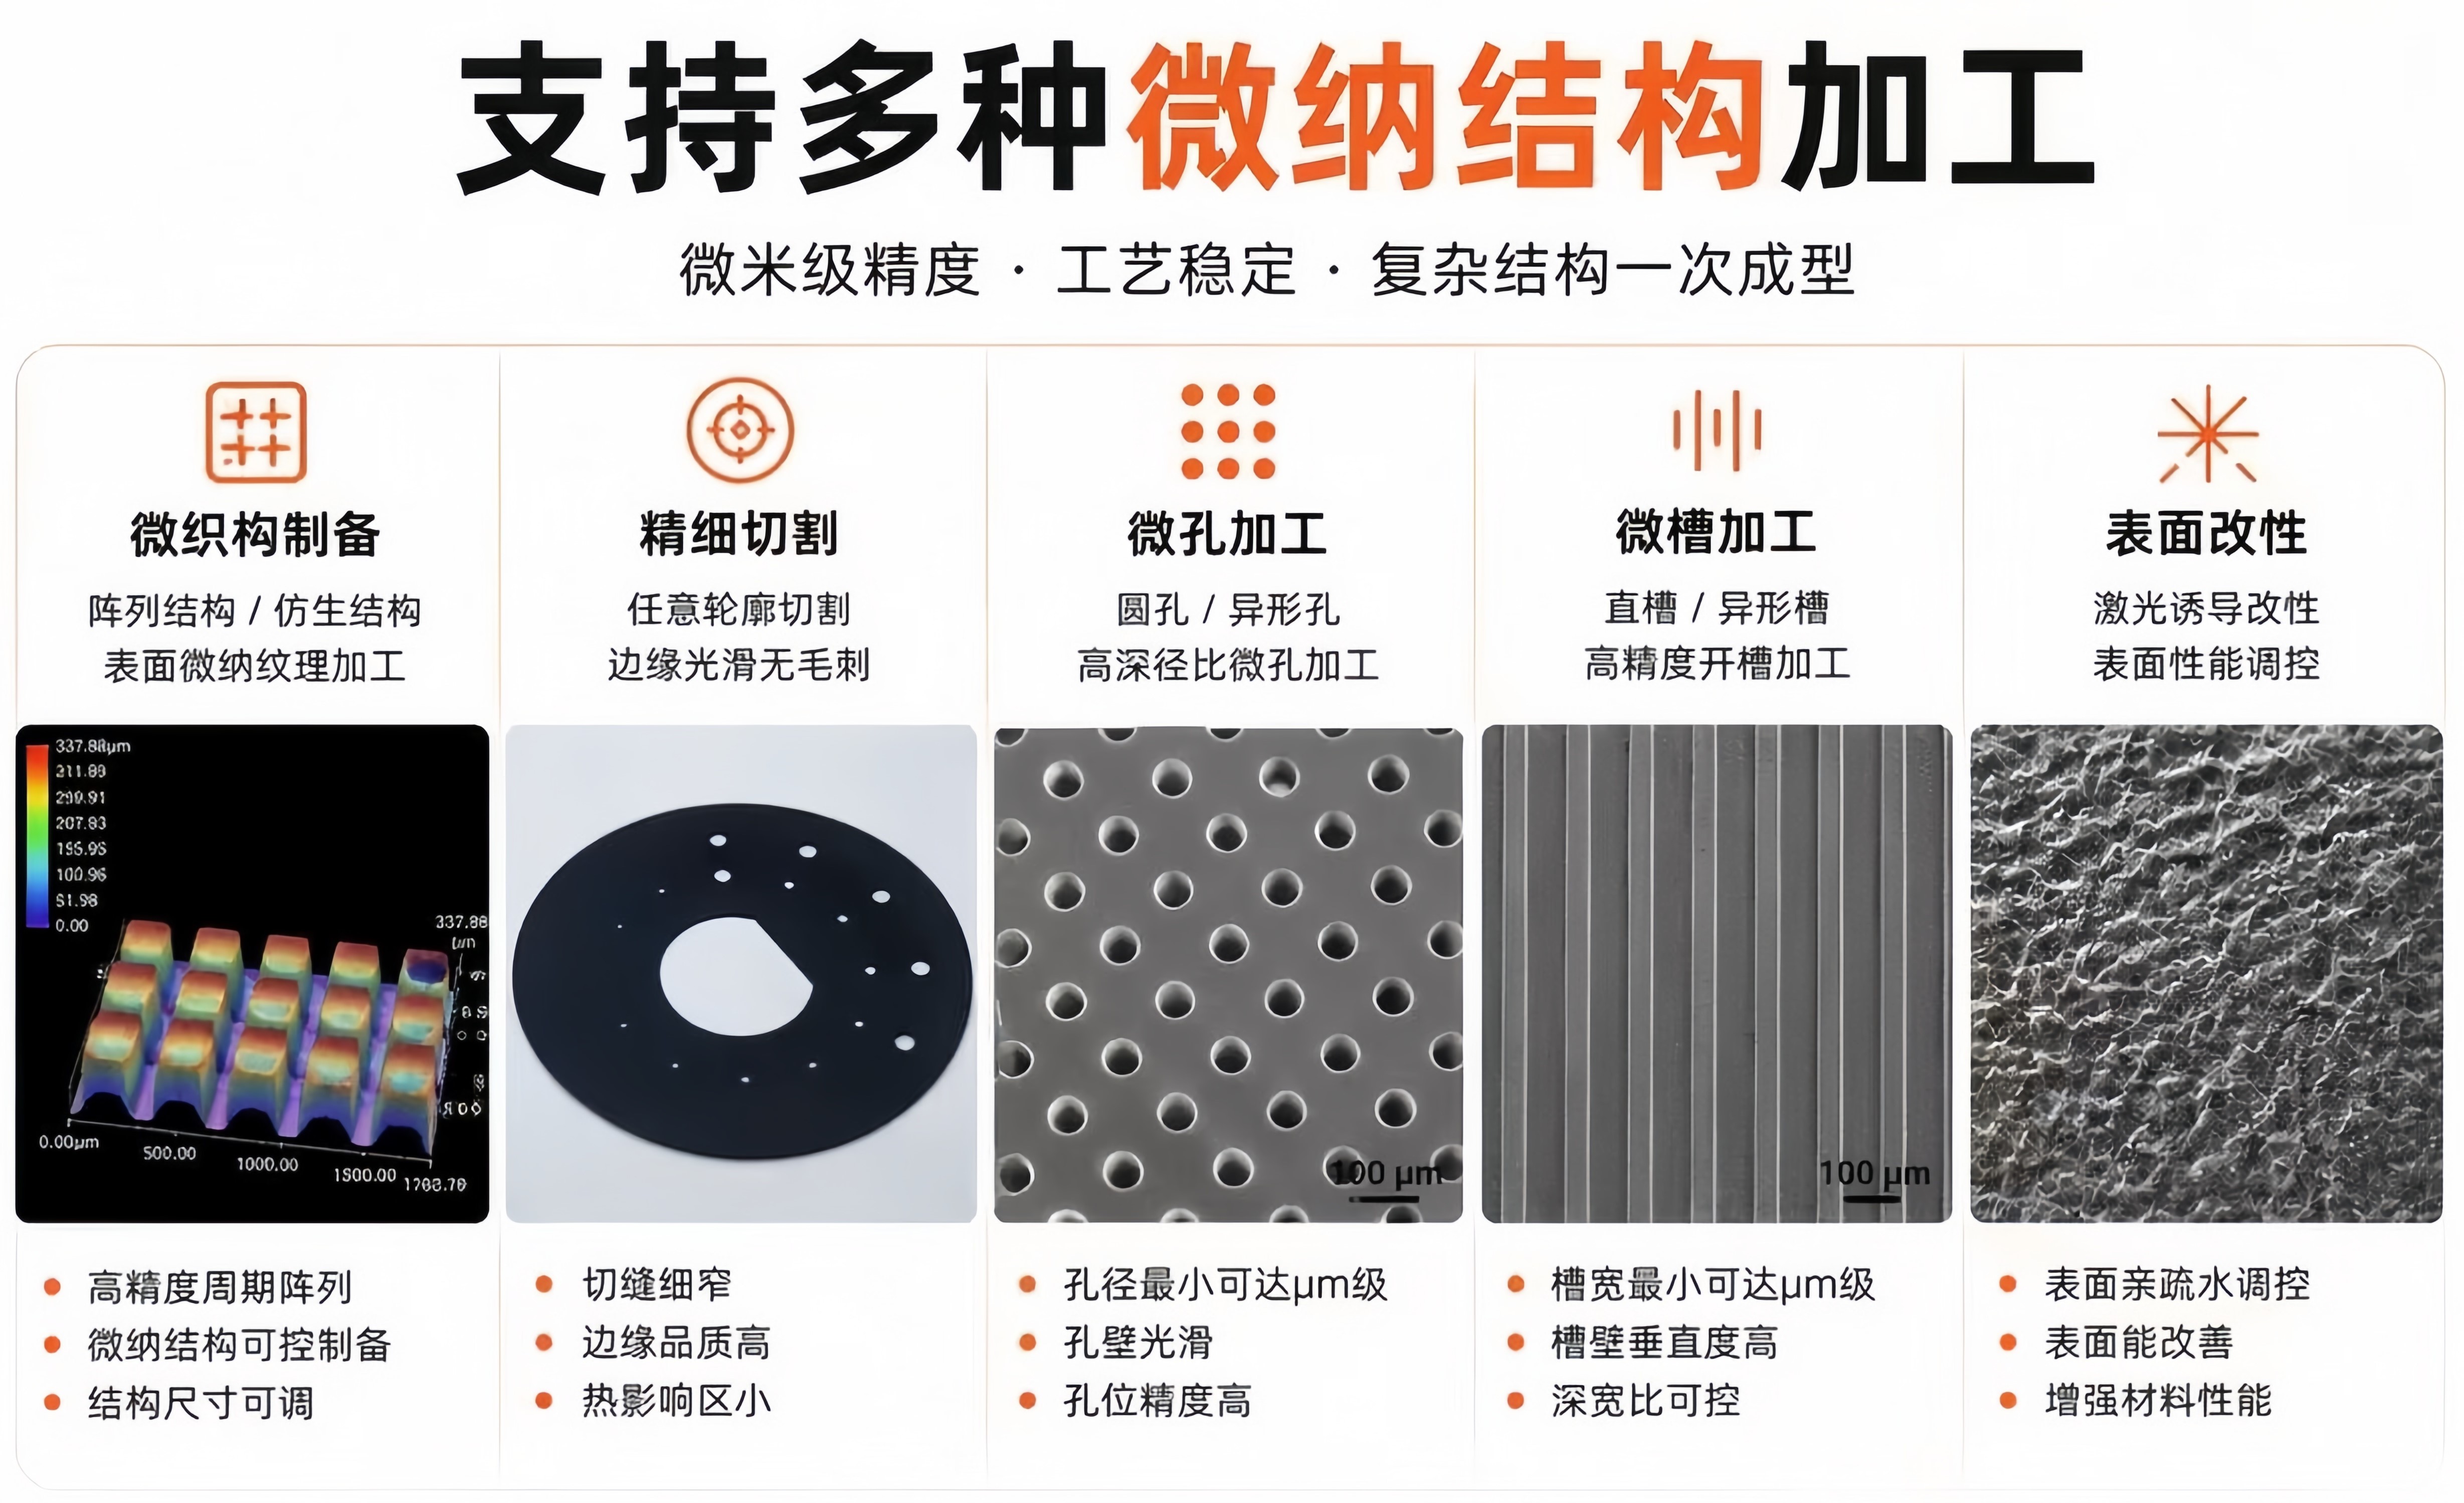
图注:飞秒激光加工方式(微织构、精细切割、微孔加工、微槽加工、表面改性)
五、常州巨凌智能:专业飞秒激光精细加工服务商
常州巨凌智能科技有限公司深耕超快激光微纳加工赛道,由博士技术团队领衔,依托 5S 精益标准打造全流程闭环服务体系。 公司主营飞秒激光精细切割、精密钻孔、微织构加工,可适配碳纤维、工程陶瓷、石英玻璃等各类难加工材料。支持科研小批量定制与批量生产,微米级精度稳定可控,可提供一站式飞秒激光代加工服务。 如需评估加工方案,可对接工艺团队获取专属参数与报价,持续赋能精密制造与科研创新。